醇类废气怎么处理方法|烃类醇类醚类酯类VOCs废气处理案例
案例一:化工溶剂生产车间乙醇废气回收处理项目
项目背景
某无水无水酒精生育中小型企业在水蒸气蒸馏、罐装环节就直接废气口高设计的废气氧化还原电位的废气,排风量 3000 m³/h,无水无水酒精设计的废气氧化还原电位达 12000 mg/m³,挟带多量水分侵入和微量分析乙酸乙酯。原就直接就直接废气口造成相转移催化剂节省(年损失约 200 吨无水无水酒精),且考虑不得《析出性设计物就直接废气口基准》(DB 31/1057-2017)中无水无水酒精就直接废气口设计的废气氧化还原电位≤50 mg/m³ 的的标准。
废气成分及来源
- 主要成分:乙醇(95%)、乙酸乙酯(3%)、水蒸气(2%)。
- 来源:蒸馏塔塔顶不凝气、储罐呼吸口挥发、罐装过程无组织排放。
处理工艺流程
-
预处理与冷凝回收:
- 废气经管道收集后,先通过列管冷凝器(-15℃),利用乙醇高冷凝点特性,回收约 85% 的液态乙醇(回收率≥90%),废气浓度降至 1800 mg/m³。
- 冷凝液进入精馏塔提纯后回用于生产,冷凝尾气进入气液分离器去除液滴。
-
深度吸附与回用:
- 采用 “活性炭纤维吸附 + 氮气脱附” 工艺:
- 活性炭纤维吸附剩余乙醇,净化后废气达标排放;
- 饱和吸附剂用氮气(80℃)脱附,脱附出的乙醇混合气经冷凝液化后,与预处理回收液合并回用,脱附尾气中乙醇浓度<50 mg/m³。
最终效果
- 回收效率:乙醇总回收率≥98%,年节约成本约 150 万元。
- 排放指标:出口浓度稳定在 10-20 mg/m³,远低于标准限值。
- 安全性:系统配备防爆风机和在线可燃气体监测(LEL<25%),杜绝爆炸风险。
案例二:制药厂甲醇废气处理项目(含酸碱杂质)
项目背景
某食材药公司企业在合成视频工艺技术食用甲醇充当发应稀释剂,有机尾气新风量 10000 m³/h,甲醇渗透压 3000 mg/m³,此外含 500 mg/m³ 的氯化氢(强酸有机尾气)和少量的无水硫酸铜有害气体。自来水自喷进行操作转化率仅 40%,且未进行操作氯化氢会导致途径被腐蚀,需兼得水净化与玻璃钢防腐。
废气成分及来源
- 主要成分:甲醇(60%)、氯化氢(10%)、粉尘(5%)、其他 VOCs(25%)。
- 来源:反应釜尾气、溶剂回收塔废气、固液分离工序挥发。
处理工艺流程
-
多级预处理:
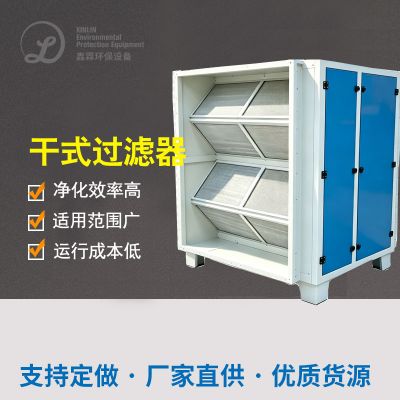
- 一级干式过滤:去除粉尘颗粒,防止堵塞后续设备;
- 二级碱洗塔(NaOH 溶液):中和氯化氢,生成氯化钠溶液(定期更换,送污水处理站);
- 三级冷凝(0℃):回收部分液态甲醇,浓度降至 1500 mg/m³。
-
催化燃烧(RCO)深度处理:
- 预处理后废气进入 RCO 装置,经换热器升温至 280℃,在贵金属催化剂作用下,甲醇氧化为 CO₂和 H₂O,反应方程式:
2CH₃OH + 3O₂ → 2CO₂ + 4H₂O
- 蓄热体回收热量,热利用率≥90%,降低能耗。
最终效果
- 去除效率:甲醇去除率≥99%,排放浓度<15 mg/m³,氯化氢<10 mg/m³,符合《制药工业大气污染物排放标准》(GB 37823-2019)。
- 运行成本:RCO 启动后仅需少量天然气补热,能耗较传统焚烧降低 60%。
- 防腐措施:预处理设备采用玻璃钢材质,碱洗塔设置防腐内衬,使用寿命延长至 8 年以上。
案例三:汽车涂装线异丙醇废气处理项目(大风量、中低浓度)
项目背景
某车厂涂漆車间安全使用异丙醇作洗涤剂,废气物新风量 50000 m³/h,异丙醇含量 800 mg/m³,含极富漆雾粒状,原形式化化学活化炭吸收配置因风阻大、换过快,引发进行处理的效率不比较稳定(<70%),需充分考虑《大气磅礴严重废弃物全方位的废气准则》(GB 16297-1996)及问题 VOCs 废气允许值(≤50 mg/m³)。
废气成分及来源
- 主要成分:异丙醇(90%)、丁醇(5%)、漆雾颗粒(5%)。
- 来源:车身脱脂清洗工序挥发、喷枪清洗溶剂挥发。
处理工艺流程
-
预处理:
- 漆雾过滤:采用 “初效过滤器 + 活性炭纤维毡” 去除颗粒杂质,防止吸附剂堵塞。
-
吸附浓缩 + 蓄热式催化燃烧(RCO):
- 3 套活性炭吸附床轮流运行,单套吸附时,废气通过活性炭吸附异丙醇,净化后直接排放;
- 饱和吸附床用 120℃热风脱附,脱附出的高浓度废气(约 8000 mg/m³)进入 RCO 装置,在 300℃下催化氧化,生成 CO₂和 H₂O;
- 系统采用 “五室 RCO”,热回收率≥95%,降低能耗。
最终效果
- 处理效率:异丙醇去除率≥98%,排放浓度稳定在 20-30 mg/m³,满足严苛排放要求。
- 运行特性:大风量工况下阻力小,活性炭更换周期延长至 1 年以上,减少固废产生;RCO 装置仅消耗脱附所需热量,运行成本降低 50%。
- 智能化控制:通过 PLC 系统实时监控废气浓度、吸附床温度,自动切换吸附 / 脱附模式,保障稳定运行。
技术总结与选型建议
-
工艺选择核心逻辑:
- 高浓度、可回收场景(如案例一):优先 “冷凝回收 + 吸附脱附 + 溶剂回用”,实现经济效益最大化;
- 含腐蚀性成分场景(如案例二):预处理需先去除酸碱杂质,再结合催化燃烧(RCO)或焚烧(RTO),避免设备腐蚀;
- 大风量、中低浓度场景(如案例三):采用 “吸附浓缩 + RCO”,通过浓缩降低焚烧规模,减少能耗。
-
醇类废气特性利用:
- 水溶性:低浓度废气可先用喷淋吸收(如甲醇、乙醇),但需处理废水;
- 高挥发性:冷凝温度需低于醇类沸点(如乙醇沸点 78℃,冷凝至 0℃以下可高效回收);
- 可燃性:催化燃烧温度远低于直接焚烧(如甲醇催化燃烧温度 250℃,直接焚烧需 600℃以上),节能优势显著。
-
安全与经济性平衡:
- 配置防爆电机、泄爆装置和 LEL 在线监测,确保系统安全;
- 溶剂回收型工艺需核算回收量与设备投资成本,通常年回收量>100 吨时经济性显著。
上典型案例体现了,含醇有机尾气物加工需结合起来餐饮行业特性、有机尾气物氧化还原电位及部分,进行 “预加工 + 中心的工艺 + 市场化 / 没有害化” 结合,保持不合格的排放与料工费提升的双重国籍学习目标。

 扫一扫添加微信